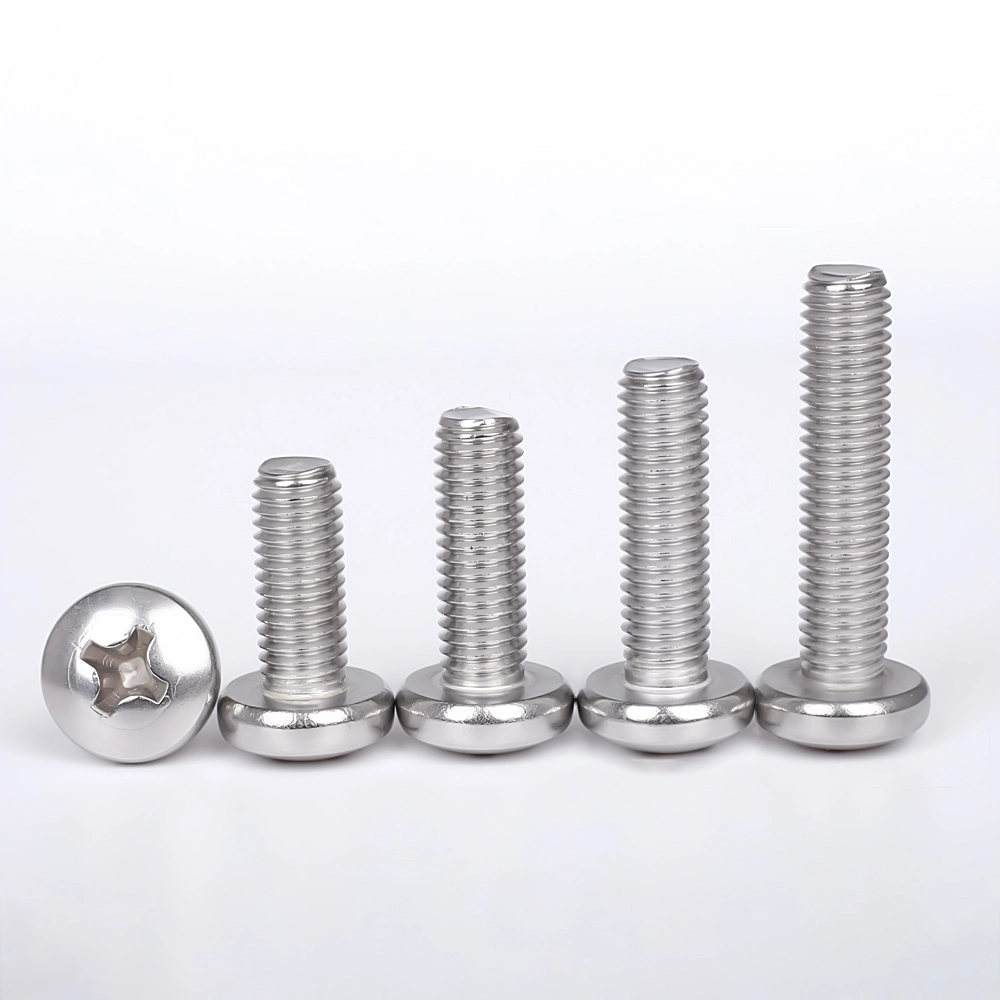
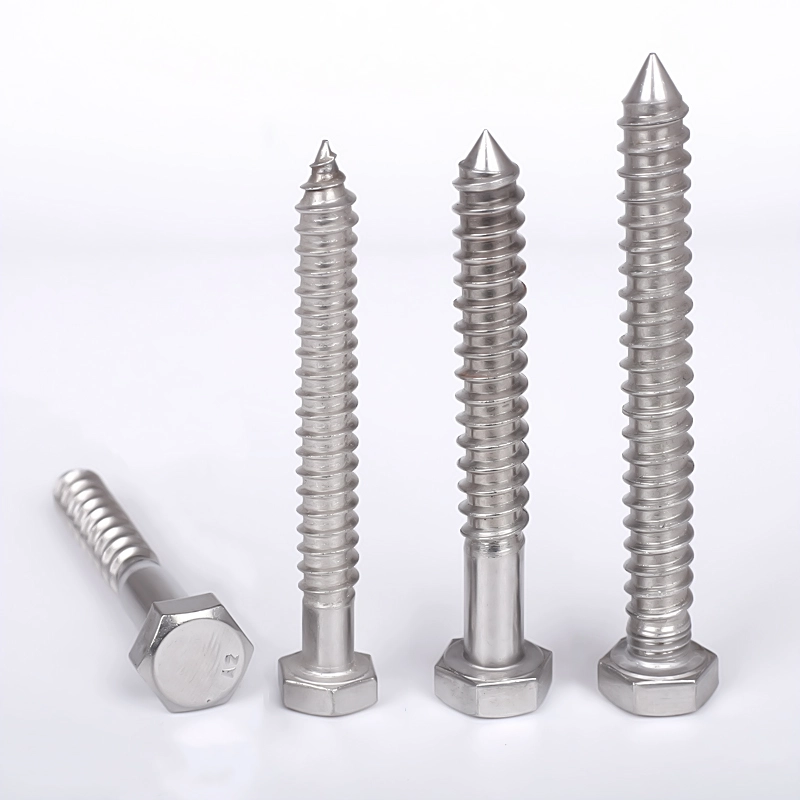
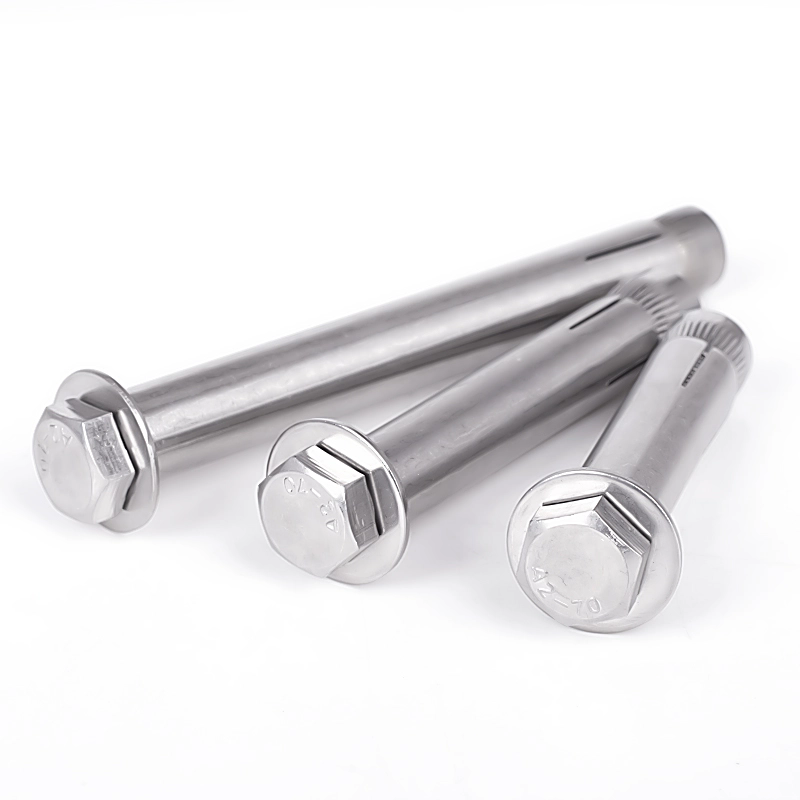
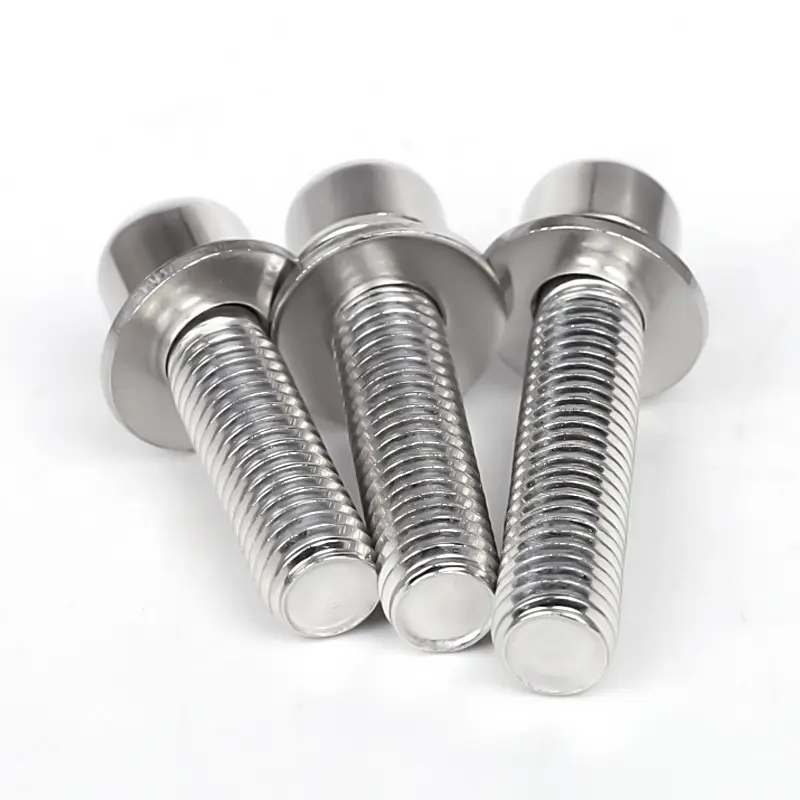
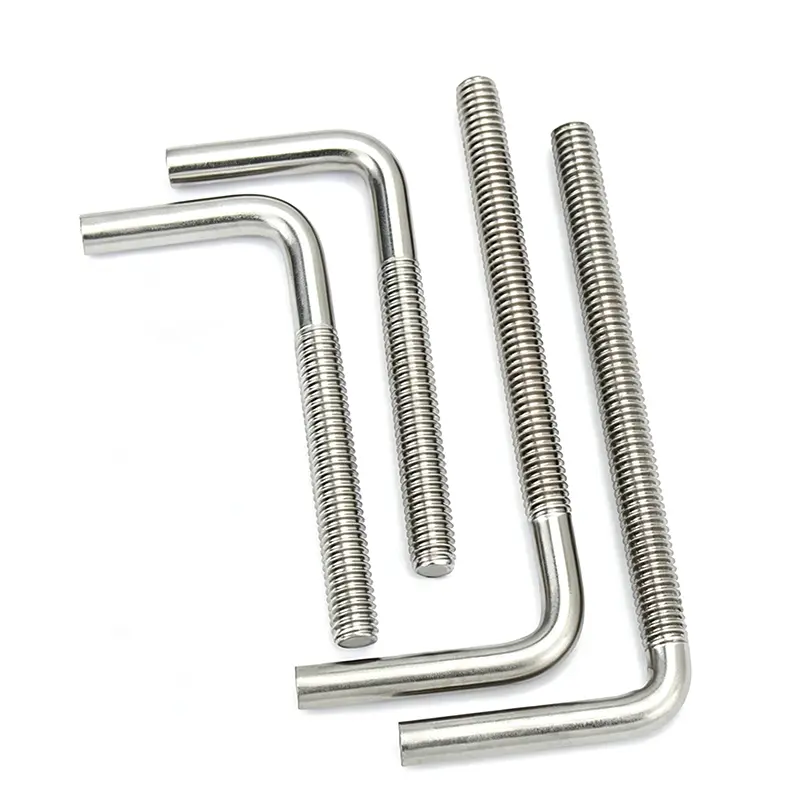
ボルト一般炭素鋼ボルト、高力ボルト(8.8級、10.9級、12.9級)、ステンレス鋼ボルトに分類されます。基本的な製造プロセスはほぼ同様ですが、高強度ボルトには追加の熱処理ステップが必要ですが、ステンレス鋼ボルトには酸洗と不動態化が施されます。
I. 原材料の入荷検査
原材料:線材(コイル鋼)、材料グレードには、Q235、45#、40Cr、35CrMo、および 304/316 ステンレス鋼が含まれます。
目視検査:亀裂、錆、表面剥離がないか確認します。
物理化学的試験: 材料のスペクトル分析、引張強度、硬度。
寸法検証: ワイヤの直径がボルトのブランク仕様を満たしていることを確認します。
II.伸線(冷間伸線)
初期の線材直径が大きすぎるため、標準のブランク直径まで線引きする必要があります。
酸洗:塩酸に浸漬し、表面のスケールや錆を除去します。
中和、水洗、リン酸塩処理:表面に潤滑性のあるリン酸塩皮膜を形成します。
ケン化:冷間圧造金型の摩耗を軽減するための潤滑粉末の塗布。
冷間伸線: 複数回の伸線パスで線径を目標の加工サイズまで縮小します。
コイリング: ワイヤーはコイルに巻かれ、冷間圧造の準備が整います。
Ⅲ.冷間圧造(中核工程:ボルト頭とシャンク素材を一度に成形)
マルチステーション冷間圧造機を使用します。成形は室温 (加熱なし) での押出によって行われます。
供給と切断: ワイヤストックは必要なボルト全長に切断されます。
最初のパンチ (プリヘッド): ヘッド形状を形成するための最初の押し出し。
2 番目のパンチ (仕上げヘッダー): 六角頭、丸頭、またはなべ頭を形成します。同時にシャンク径を小さくし、面取りを形成します。
排出: 滑らかなシャンクのボルトブランク (ねじなし) を生成します。
欠陥管理: ヘッドの亀裂、ヘッドの中心からのずれ、シャンクの長さの不一致、およびバリをチェックします。
IV.転造(ねじ加工)
転造加工(高精度・高力ボルト用)と平ダイス転造加工(一般ボルト用)の違い。
ブランクのロード、位置決め、クランプ。
2 つの転造ダイスが互いに回転し、標準の雄ねじをシャンクに押し出します。
ねじゲージ検査(合格/不合格):ねじのはめ合い精度を確認します。
バリ取り:ねじ端のバリを除去します。
V. 熱処理(高強度のみ必要)ボルト、グレード4.8以上。標準グレード 4.8 ボルトの場合はオプション)
目的: 強度、硬度、靱性を強化し、強度グレード 8.8/10.9/12.9 を達成します。
1. 焼入れ
メッシュベルト炉で800~900℃に加熱し、急速油冷して硬度を高めます。
2.焼き戻し
再加熱して中温に保持することで内部焼入れ応力を緩和し、脆性破壊を防ぎます。
3. 冷却と排出
熱処理後の硬度と微細構造の検査。不適合部品は再加工されます。
VI.表面処理 (防食/防錆、要件に基づいてプロセスを選択)
1. 電気亜鉛メッキ(標準ボルト)
脱脂→酸洗→活性化→亜鉛メッキ→不動態化(青白、虹色、黒色)→封孔
利点: 低コスト。短所: 高温では水素脆化を受けやすい。高強度 10.9/12.9 ボルトの電気亜鉛めっきは禁止されています。
2. 溶融亜鉛めっき(電力産業・屋外用強力ボルト)
酸洗とフラックス→高温亜鉛浸漬。厚いコーティング、優れた耐食性。スレッドはプロセス後のクリーニングが必要です。
3.ダクロメット・ジオメット(高力ボルト用)
水素脆化がありません。亜鉛メッキに比べて耐錆性に優れています。塩水噴霧耐性。新エネルギーおよび自動車の高強度コンポーネントの主流の選択肢です。
4. 黒染め・青染め(低コスト屋内用ボルト)
アルカリ酸化。短期的な防錆のみ。コーティング層はありません。
5. ステンレス鋼特有: 酸洗と不動態化
加工スケール/酸化物を除去します。ステンレスの防錆性を高めます。
VII.全数検査と選別
目視検査(100%):亀裂、打痕、バリ、塗装剥がれ。
寸法検査:全長、六角二面幅、厚み、ねじ外径。
機械的スポットチェック: 引張強度、降伏強度、硬度、トルク試験。
光学式選別機:不良品を取り除く自動選別機。
Ⅷ.水素リリーフベーキング(亜鉛メッキ高力ボルトには必須)
めっき後 24 時間以内に 200 ~ 230°C で 2 ~ 4 時間焼き付けて、水素脆性を除去し、応力破壊を防止します。
IX.梱包と倉庫保管
仕様とグレードごとにパッケージ化。 (仕様、強度、材質、バッチ番号) のラベルが付いています。防湿包装。倉庫保管と出荷。
ナッツに最適な素材は何ですか?
WhatsApp
Wanluo
E-mail