言語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
GB818 なべ十字穴付小ねじのバッチ変動が自動化組立の中断につながる可能性がありますか?
2026-09-11
エレクトロニクス OEM バイヤーや工業用ファスナーの販売業者は、手作業によるサンプル検査によって小ねじの品質を検証することがよくあります。厳選されたプロトタイプサンプルは、寸法チェックとドライバーによる手動テストに合格します。複数の微妙なバッチレベルの偏差は、手動サンプリング中には目に見えず、部品が高速自動組立ラインに供給されて初めて表面化し、計画外のライン停止と追加の手戻り費用を引き起こします。
標準データシートではめったに強調されない、組立ライン関連の 4 つの逸脱:
- クロスリセスプロファイルのドリフトにより、生産トルク下で断続的なドライバービットのカムアウトが発生する
- 転造工具の摩耗により、大規模な生産ロット全体でねじの適合が不均一になる
- 表面コーティングの厚さによってトルク制御ステーションの摩擦値が変動する
- 原材料の熱数値が分離されているため、プロトタイプの証明書が出荷されたバッチに対して無効になる
高速自動運転を実現する十字穴形状の一貫性
手動サンプルテストでは、十字凹部の形状の小さな欠陥は許容されます。ロボット組立ツールは固定トルク時間プロファイルを適用します。小さな凹部寸法の変動によりビット接触面が変化します。静的目視検査に合格したネジであっても、生産ラインでは頻繁にカムアウト、ビットの摩耗、不合格アセンブリが発生します。
- 各生産キャンペーンを通じてクロスリセス形状の定期的な光学プロファイルスキャン
- お客様指定のドライバービットタイプを使用した自動組立トルクサイクルテストのシミュレーション
Wanluo Hardware は、単純な外観を超えた凹部プロファイルのスポットチェックを実行し、輸出注文用に梱包する前に、ロボットによるアセンブリのカムアウトのリスクが生じやすいロットをフィルタリングします。
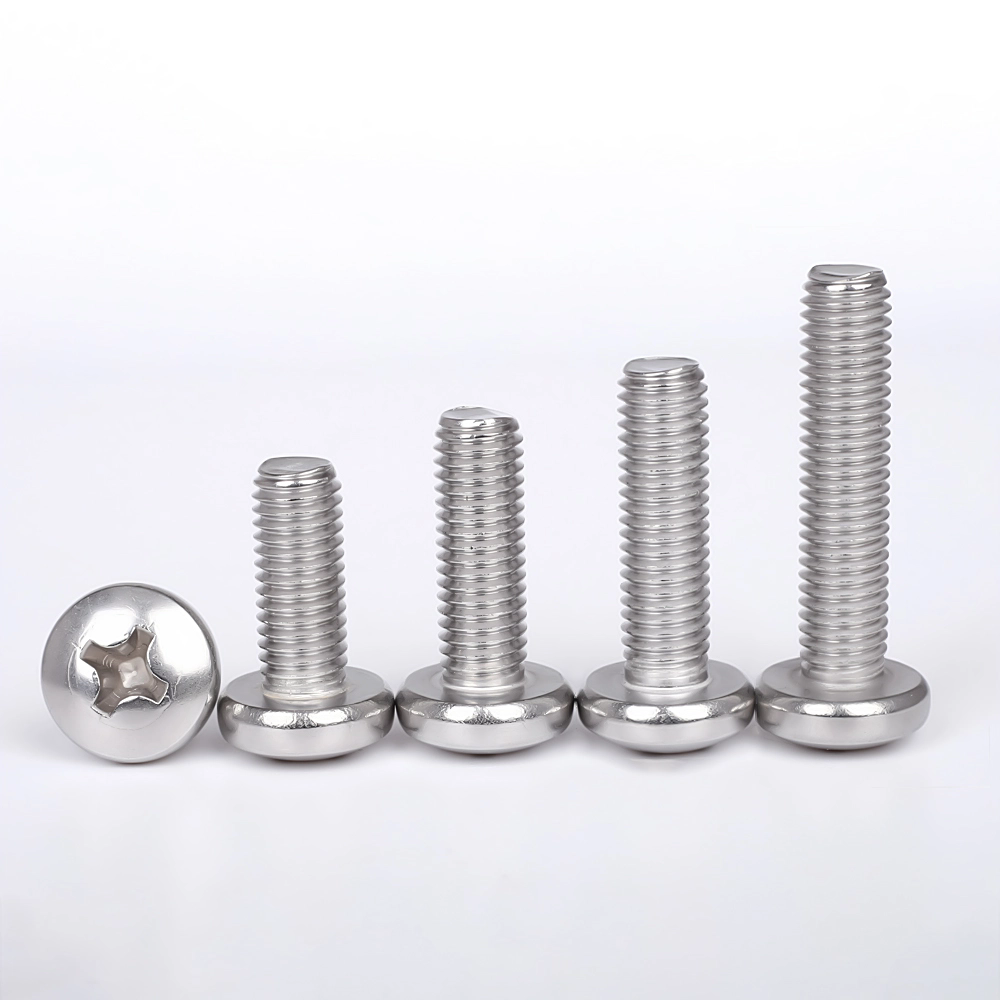
量産工具の摩耗が進行してもねじ嵌めの安定性を実現
試作ネジは新品の転造ダイスを使用して製造されます。何百万もの部品サイクルを経ると、金型の表面は徐々に劣化します。個々のねじの寸法は依然として図面公差の範囲内に収まる可能性がありますが、累積的なプロファイルの変化によりねじのかみ合い挙動が変動します。
このような微妙なずれは、単一ネジの手動試行では何も発生しませんが、自動治具のタップ付きハウジング穴に連続的に供給する場合、散発的な交差や固い嵌合を引き起こします。
- スレッドロールダイの再調整のための生産量トリガーしきい値を実装する
- GO-NO-GO ゲージのサンプリングとシフトごとの部分的なねじプロファイル検証の組み合わせ
コーティング厚のばらつきがトルク張力性能を変える
多くのバイヤーは、許容される厚さの変動を定義せずに、コーティングの種類のみを指定します。亜鉛または不動態層の不均一性により、表面の摩擦係数が変化します。トルクロックされた組立ステーションでは、同じプログラムされたトルクでも実際のクランプ力は大きく異なります。
一部のバッチは最終的にクランプが不十分になり、使用中に振動で緩みやすくなります。すべてのネジが視覚的に均一に見えても、ロボット駆動の締め付け中にネジ山が剥がれるリスクを引き起こすものもあります。
- ねじ山根元と頭からシャンクへの移行領域をカバーする多点コーティング厚さ測定
- 実際の生産組立ステーションのパラメータを表すトルク張力ベンチ検証
サンプル証拠をバルク品から分離する原材料のヒートロットのトレーサビリティ
プロトタイプのロットからの一般的な材料試験レポートは、産業用 OEM 監査用の量産出荷品を表すことはできません。一部のファスナー サプライヤーは、実際の鋼材のヒート番号を相互参照することなく、古いサンプルバッチ MTR 文書を後の生産実行に再利用しています。
コンポーネントのトレーサビリティ規則の対象となるエレクトロニクスおよび家電製品のプロジェクトの場合、この文書の不一致により、物理的なネジの機械的性能に関係なく、入荷品の QA 受け入れがブロックされる可能性があります。
- 完成品バッチコードを対応する製鉄所のヒートロット番号に直接バインドします
- 日付のないプロトタイプ証明書を配布する代わりに、プロジェクト固有の英語の資料レポートを発行します。
自動化ラインを対象としたファスナー調達のための技術条項を凝縮したチェックリスト
- 発注仕様内にクロスリセス形状とシミュレートされたロボットトルクサイクル要件を追加
- スレッドローリングダイのメンテナンストリガーと混合モードのスレッド検証サンプリングルールを定義する
- トルク制御された組立ステーションの許容コーティング厚範囲とトルク張力検証を指定します
- ヒートロットにリンクされた文書を強制します。スタンドアロンのプロトタイプ・サンプル材料レポートの再利用を拒否する
関連ニュース